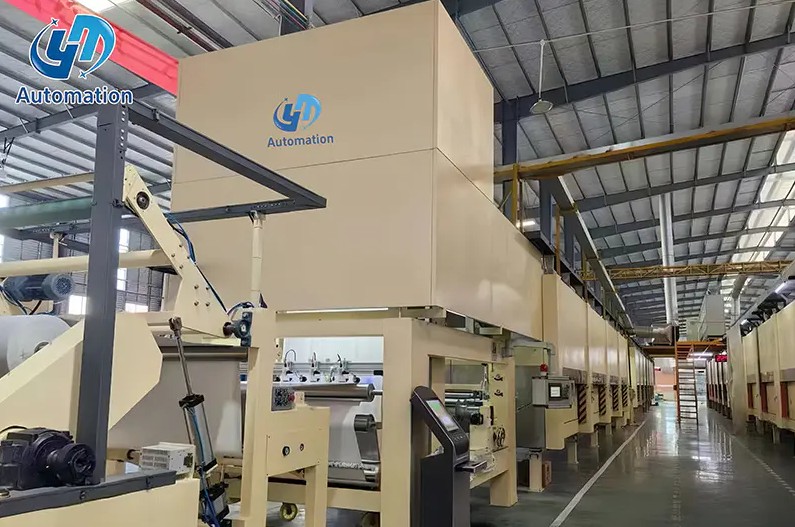
Immaginate una linea di impregnazione ad alta velocità che funziona ininterrottamente per due turni. La bobina di svolgimento si svuota, la carta è satura e patinata e i forni di essiccazione fanno il loro lavoro. Quindi il foglio finito raggiunge la fine della linea, dove deve essere formata una pila in modo rapido, uniforme e senza danni ai bordi. Questo è il momento in cui un sistema di impilamento automatizzato decide se l'intera linea può mantenere la produzione promessa.
La conclusione è semplice: l’automazione dovrebbe essere valutata quando la velocità della linea supera il ritmo confortevole della movimentazione manuale, poiché il disallineamento delle cataste e i sollevamenti ripetitivi sono fonti comuni di successive perdite di produzione. Le sezioni seguenti riguardano la sequenza di lavoro, le scelte dei componenti, gli indicatori di prestazione e le considerazioni sull'integrazione. Ogni sezione utilizza dati tipici di produzione per rendere il confronto più concreto.
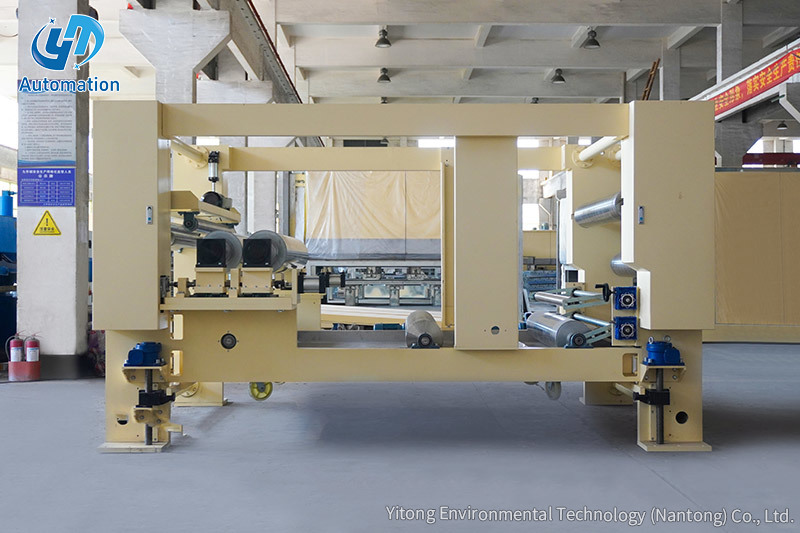
Un sistema di impilamento automatizzato è un'unità programmabile che riceve pannelli o fogli da un trasportatore di alimentazione e li posiziona in una pila, un pallet o un caricatore ordinato. Può trattarsi di un telaio a portale con sollevatori a vuoto, di un robot a colonna singola con pinza o di una piattaforma di sollevamento che collabora con un trasportatore. Il filo conduttore è che la sequenza è controllata da un PLC o controller industriale, non da un operatore. Il sistema utilizza sensori per rilevare il materiale, un meccanismo di posizionamento per spostarlo e un controller per coordinare il movimento con la linea a monte. Questi sistemi vengono utilizzati ovunque sia necessario impilare prodotti piani velocemente senza danneggiarne la superficie.
La sequenza operativa segue lo stesso schema logico su quasi tutte le macchine. Un sensore all'ingresso rileva il bordo anteriore e la larghezza del foglio. Il controller calcola quindi la posizione target in base al modello di stack preimpostato. Il sistema di aspirazione o presa solleva il foglio e l'asse mobile lo trasporta fino al punto di caduta. Il modello viene mantenuto regolando il punto di deposito per ogni ciclo. Infine viene controllata la misurazione dell'altezza della pila dopo un numero di pezzi preimpostato.
Il tempismo è fondamentale. Se il controller attende troppo a lungo tra un ciclo e l'altro, la linea a monte si arresta. Se si muove troppo velocemente, il foglio può oscillare e atterrare sfalsato. Ecco perché la rigidità del telaio, l'area di aderenza e il profilo di accelerazione contano tanto quanto la velocità massima.
Diverse velocità di linea, dimensioni dei pannelli e layout del pavimento portano a configurazioni diverse. La scelta giusta non riguarda la preferenza del marchio, ma quale layout cinematico offre il ciclo più breve con un costo accettabile. La tabella seguente mette a confronto i tipi più comuni presenti nelle linee di lavorazione del cartone e della carta.
| Tipo di sistema | Movimento dell'asse principale | Applicazione tipica | Intervallo di tempo del ciclo |
|---|---|---|---|
| Impilatore di pannelli a portale | Assi X e Z sopraelevati | Pannelli larghi, pannelli per mobili | 12-18 secondi per ciclo |
| Palettizzatore robotizzato a colonna singola | Braccio rotante con pinza | Spazi compatti e fantasie variegate | 15-25 secondi per ciclo |
| Piattaforma di sollevamento e impilamento | Sollevamento verticale più trasportatore | Pile di carta decorativa, linee di impregnazione | 20-35 secondi per ciclo |
| Impilatore basato su trasportatore | Trasferimento orizzontale con tramoggia a pila | Fogli leggeri e linee continue | 25-45 secondi per ciclo |
 Piattaforma di impilamento con capacità di 3 tonnellate per linee di carta decorativa Questo impilatore a piattaforma si presenta come una scelta pratica per le linee di carta decorativa, offrendo una capacità di sollevamento di 3 tonnellate che supporta un'integrazione più semplice con i sistemi di produzione esistenti controllati da PLC. Visualizza il prodotto →
Quando si confrontano i tipi, la velocità nominale è solo un punto di partenza. Il tempo ciclo reale dipende dal peso del foglio, dall'affidabilità della presa e dalla velocità con cui il PLC può comunicare con l'essiccatore o il taglierino a monte. Un impilatore a piattaforma diventa spesso la prima scelta per la carta decorativa perché è più semplice da integrare. Se in seguito la gamma di prodotti si sposterà verso schede più grandi, un sistema a portale potrebbe diventare un’opzione migliore a lungo termine.
Una volta che conosci lo schema di movimento, il passo successivo è confrontare i numeri piuttosto che le foto del catalogo. Tre parametri hanno l'effetto più forte sulla produttività: tempo di ciclo per foglio, qualità della pila a tutta altezza e quantità di attenzione dell'operatore richiesta. Il grafico seguente mostra le prestazioni indicizzate tipiche quando un impilatore automatico a portale sostituisce l'impilamento manuale su una linea continua.
I valori indicizzati si basano su osservazioni di produzione reale. L'impilamento manuale è impostato su 100 come linea di base comune. L'impilamento automatizzato raggiunge in genere 140 o più per la velocità di elaborazione. La qualità dello stack migliora perché ogni ciclo utilizza le stesse coordinate e pressione. Anche in termini di efficienza della manodopera, la linea automatizzata può funzionare con un solo operatore anziché con più operatori. Ciò non significa che tutte le macchine forniranno questi numeri, ma mostrano il tipo di divario che un sistema ben integrato può creare.
Una singola istantanea delle prestazioni è utile, ma la tendenza nel corso di un turno è più importante. L'impilamento manuale tende a diminuire dopo la terza ora, soprattutto con pezzi di peso elevato. Un sistema automatizzato mantiene una curva di output quasi piatta. Il grafico a linee riportato di seguito confronta il numero di fogli impilati all'ora alla fine di ogni ora in un tipico turno di otto ore.
Il grafico a linee illustra uno schema familiare. La linea automatizzata mantiene tra 44 e 47 cicli all'ora durante tutto il turno. La linea manuale parte da 38 cicli ma scende sotto i 30 dopo la quarta ora. La fatica, le pause per rinfrescarsi e la pressione per tenere il passo contribuiscono tutti alla curva. Per un'operazione su due turni, lo spazio accumulato raggiunge circa 80 fogli per linea. Questo è il motivo per cui le dichiarazioni sulla produttività basate su prove brevi spesso sovrastimano le prestazioni manuali.
Il confronto successivo si concentra sul tempo di ciclo medio per pila. Un ciclo più breve dà alla linea un margine più ampio quando la produzione dell'asciugatrice aumenta. Il grafico a barre riportato di seguito mette a confronto l'impilamento manuale, una piattaforma di sollevamento, un palettizzatore a colonna singola e un impilatore a portale con dimensioni di fogli simili.
Le barre verticali mostrano il tempo di ciclo in secondi per stack. La movimentazione manuale richiede circa 45 secondi perché l'operatore deve allineare, spostare e fermarsi tra i fogli. Una piattaforma elevatrice riduce questo tempo a circa 28 secondi assistendo il movimento verticale. I palettizzatori a colonna singola migliorano il valore a 22 secondi, mentre i sistemi a portale raggiungono i 18 secondi in condizioni favorevoli. Il compromesso è che le macchine più veloci di solito hanno un ingombro maggiore e investimenti più elevati. La scelta del sistema giusto dipende da quanti secondi vale davvero la pena risparmiare nei costi di produzione.
Il miglior sistema di impilamento non è sempre quello più veloce. Se la linea funziona a velocità moderata e la fabbrica ha uno spazio limitato, una piattaforma di sollevamento compatta può fornire la produzione richiesta con un rischio di installazione inferiore. Se la gamma di prodotti comprende pannelli di grandi dimensioni e schemi di impilamento complessi, un impilatore a portale offre maggiore flessibilità. Il grafico radar riportato di seguito mette a confronto due opzioni comuni in base a cinque criteri di selezione: sforzo di integrazione, capacità di carico utile, flessibilità, efficienza dello spazio e costo. Un punteggio più alto indica che l'opzione è più facile o più forte in quella dimensione.
Il grafico radar rivela perché non esiste un vincitore universale. La piattaforma di sollevamento ha un punteggio molto elevato in termini di integrazione e costo, rendendola una scelta sicura per le linee di impregnazione esistenti. L'impilatore a portale vince in termini di capacità di carico utile e flessibilità, che sono importanti quando le dimensioni dei pannelli cambiano frequentemente. L'efficienza in termini di spazio è molto simile perché entrambi i formati richiedono una zona di uscita. In termini pratici, la decisione dovrebbe iniziare con la gamma di dimensioni dei fogli e l'altezza libera disponibile. Una volta chiariti questi vincoli, i punteggi di solito risolvono rapidamente la questione.
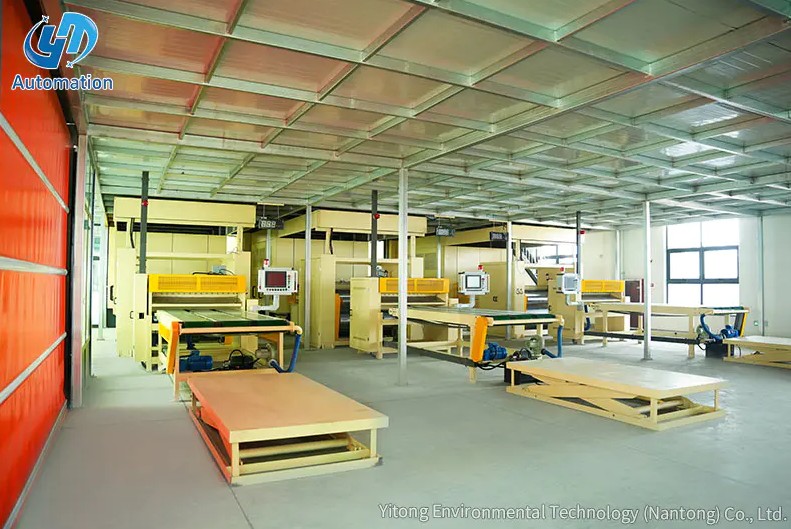
Un sistema di impilamento automatizzato può essere progettato come parte di una nuova linea o adattato su una esistente. Il percorso più semplice è selezionare l'attrezzatura che corrisponde all'altezza del trasportatore e ai segnali di controllo della linea attuale. Unità come una piattaforma di sollevamento e impilamento si adattano bene dopo l'uscita di una sezione di essiccazione o di taglio, poiché sostituiscono la posizione manuale del pallet con una corsa verticale controllata. Per allontanare la pila finita è possibile collegare una piattaforma trasportatrice al controller di linea. Quando la sequenza è gestita da un PLC, l'impilatore diventa un altro asse del processo produttivo anziché una macchina indipendente. Con un minore intervento manuale, l'intera linea raggiunge un ritmo più coerente.
Le apparecchiature a monte influenzano la qualità dello stack più di quanto la maggior parte degli acquirenti si aspetti. Se il trattore o l'unità di alimentazione crea anche una piccola variazione di velocità, i bordi della pila non rimarranno a filo. La progettazione del trasportatore di alimentazione, la lunghezza di taglio e l'area di presa devono essere discusse con il fornitore dell'attrezzatura. Puoi consultare una discussione dettagliata su come le unità di traino influiscono sull'efficienza complessiva nel nostro analisi efficienza trattore . La stessa logica si applica a piattaforma trasportatrice che porta via la pila finita. Un insieme di componenti ben assortiti è ciò che distingue una linea veloce da una linea fluida.
Un sistema di impilamento automatizzato è un investimento logico quando la movimentazione manuale limita la capacità di una linea di produzione. Inizia misurando il tempo di ciclo corrente, la qualità dello stack e il costo dell'operatore. Quindi confronta i tipi e i dati sulle prestazioni trattati in questa guida. L'apparecchiatura deve essere selezionata in modo da adattarsi alle dimensioni reali del pannello, allo spazio disponibile e all'architettura di controllo della linea. Quando questi punti sono allineati, l'automazione si ripaga da sola attraverso una maggiore produttività, un migliore allineamento degli stack e una minore pressione sulla manodopera.
Contattaci
Prodotti consigliati
Entriamo
Tocco
Yitong Environmental Technology (Nantong) Co., Ltd è un produttore specializzato in apparecchiature di impregnazione.
Contattaci
Phone: +86-19555016088
Email: [email protected]
Add:A sud di Haiyan Road, a ovest di Nanhai Road, zona dimostrativa per lo sviluppo congiunto del fiume Yangtze nella baia di Tongzhou, Jiangsu, Cina