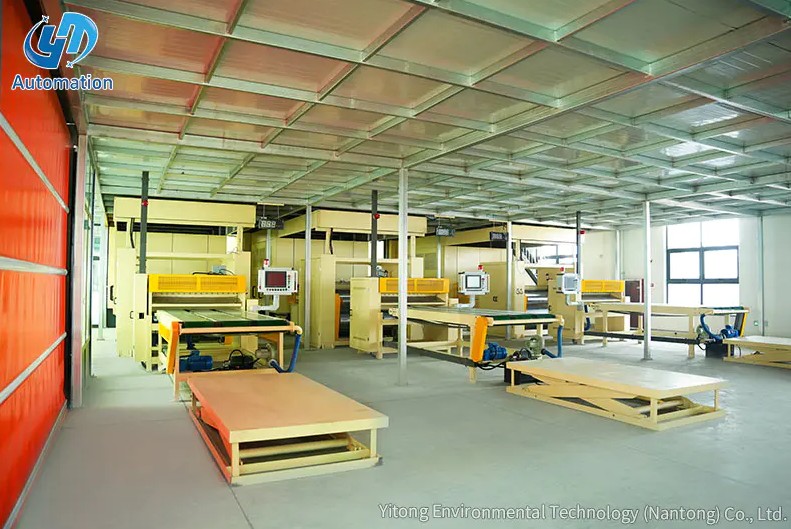
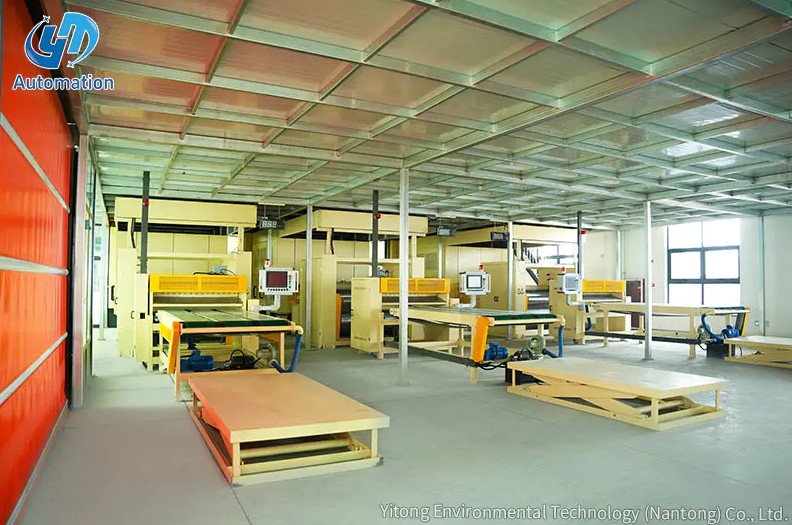
Alla fine di molte linee di carte decorative impregnate, si nasconde un problema in bella vista. Lo svolgitore alimenta in modo pulito, la stazione di impregnazione applica la resina in modo uniforme e la sezione di asciugatura mantiene una curva di temperatura stabile. Quindi la taglierina sincrona termina il suo ciclo e i fogli finiti arrivano al punto di impilamento più velocemente di quanto una squadra manuale possa gestire. La velocità di linea stampata sulla targhetta della macchina non è più la reale velocità di produzione. La stazione di impilamento è diventata il collo di bottiglia e per ogni minuto perso c'è una capacità che la linea non potrà mai recuperare. Per gli stabilimenti che lavorano carta base decorativa industriale, la decisione di automatizzare questa stazione riguarda la produzione effettiva, non la convenienza.
Una stazione di impilamento automatizzata riceve i fogli tagliati dalla taglierina o dall'ultima sezione del trasportatore, allinea ogni foglio rispetto ai bordi di riferimento fissi e posiziona ciascun foglio su una piattaforma di sollevamento che si abbassa automaticamente man mano che la pila cresce. L'intero ciclo si ripete senza un intervento continuo dell'operatore, motivo per cui la stazione è meglio intesa come un sostituto meccanico del lavoro manuale più lento della linea. Una stazione ben progettata esegue cinque passaggi in una sequenza fissa:
Stazioni di questo tipo vengono utilizzate su linee che producono carta decorativa impregnata di resina, dove la superficie polimerizzata non deve essere raschiata o segnata da attrito durante la movimentazione. La progettazione meccanica deve impedire il contatto strisciante tra i fogli, motivo per cui le tolleranze di allineamento e trasferimento contano tanto quanto la velocità.
La produzione totale della linea è determinata dal passaggio condiviso più lento e nella maggior parte degli impianti di produzione di carta decorativa tale passaggio è l'impilamento. Una taglierina sincrona può produrre da 25 a 35 fogli al minuto alla normale velocità della linea. Un team di impilatura manuale composto da due persone, anche con rotazione regolare, raramente riesce a sostenere più di 9-10 fogli al minuto per un intero turno. Lo spazio di uscita tra la taglierina e l'impilatore è solitamente maggiore dello spazio tra qualsiasi altra coppia di macchine consecutive.
Il grafico a barre mette a confronto la produttività tipica di impilamento per tre modalità operative. L'impilatura manuale raggiunge il picco di nove fogli al minuto quando due operatori esperti ruotano regolarmente. Un allestimento semiautomatico con sollevamento assistito raggiunge circa 18 fogli al minuto. Una stazione completamente automatizzata supporta 30 fogli al minuto senza pause dovute alla fatica o alla rotazione dei turni. In otto ore, tale intervallo equivale a più di 10.000 fogli per turno su una linea che mantiene la taglierina completamente alimentata. La stazione di impilamento deve quindi essere dimensionata in base alla capacità della taglierina, non a ciò che due paia di mani possono sostenere.
L'affidabilità di una stazione di impilamento automatizzata dipende da cinque sistemi meccanici e di controllo che funzionano in un tempo di ciclo ristretto. Ogni componente ha una tolleranza specifica che determina se la stazione può seguire la taglierina ora dopo ora senza inceppamenti o danni ai bordi.
| Component | Funzione | Cosa verificare |
|---|---|---|
| Trasportatore di ricezione | Trasporta ogni foglio dalla taglierina all'area di allineamento a velocità controllata | La gamma di velocità corrisponde alla potenza della taglierina e il materiale del nastro non graffia il foglio |
| Dispositivo di allineamento laterale | Spinge ciascun foglio contro i fermi di riferimento per creare un bordo coerente | Tolleranza di posizionamento entro 1 mm e tempo ciclo inferiore a 1,5 secondi |
| Meccanismo di sollevamento e trasferimento | Sposta il foglio allineato sulla pila senza farlo scorrere | Movimento verticale fluido e nessun trascinamento che potrebbe segnare la superficie della resina |
| Piattaforma impilabile | Supporta la pila in crescita e si abbassa automaticamente | L'altezza e il peso massimi della pila corrispondono alle dimensioni del pacco e all'accesso del carrello a forca |
| Sistema di controllo PLC | Coordina la sequenza, conta i fogli e comunica con la linea | Compatibilità con i segnali di linea esistenti e semplice cambio di ricetta |
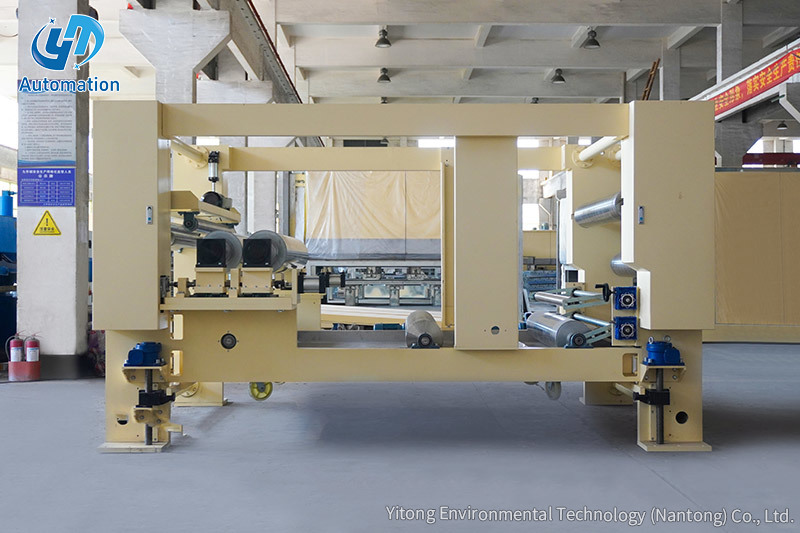
Quando si valuta un fornitore, chiedere per iscritto la tolleranza di posizionamento, il tempo ciclo per corsa e il peso massimo della pila. Questi tre numeri determinano se la stazione può tenere il passo con il tuo cutter per un intero mese di produzione. Yitong costruisce il piattaforma di sollevamento e impilamento come unità autonoma, in modo da poter sostituire un punto di impilamento manuale senza modificare il resto della linea.
 Piattaforma impilabile per carta decorativa impregnata con capacità di sollevamento di 3 tonnellate Questa unità di sollevamento e impilamento autonoma gestisce fino a 3 tonnellate, rendendola un pratico aggiornamento per i punti di impilamento manuale. Si abbina alle linee esistenti e supporta il ritmo della taglierina tenendo presenti i criteri di tolleranza, tempo di ciclo e peso della pila. Visualizza il prodotto →
La scelta giusta dipende dalla struttura dei turni, dal volume delle lastre e dalla variabilità che il pavimento può tollerare. Un impianto che esegue ordini personalizzati di breve durata può giustificare un'impilatura manuale più lunga di un impianto che esegue tre turni di formati standard. Il confronto seguente è un punto di partenza pratico.
| Criterio | Manualeeeee | Semiautomatico | Stazione automatizzata |
|---|---|---|---|
| Operatori per turno | 3 | 2 | 1 |
| Produttività sostenuta | Da 8 a 10 fogli al minuto | Da 15 a 20 fogli al minuto | Da 25 a 35 fogli al minuto |
| Coerenza dello stack | Dipende dall'operatore | Moderato | Alto e ripetibile |
| Rischio danni | Si alza con la fatica | Moderato | Basso e stabile |
| Investimento iniziale | Nessuno | Da basso a medio | Più in alto |
| Più adatto per | Tirature brevi e produzione ridotta | Linee di volume medio | Produzione continua ad alti volumi |
Il grafico a linee mostra come si evolvono i tassi di danneggiamento delle lamiere durante un turno di otto ore. La linea arancione rappresenta l'impilamento manuale, che inizia al di sotto dell'1% e sale oltre il 6% man mano che la fatica si accumula. La linea blu rappresenta una stazione automatizzata, che mantiene una velocità costante inferiore al mezzo punto percentuale dalla prima all'ultima ora. La tendenza crescente nelle operazioni manuali deriva da reazioni più lente e movimenti ripetitivi verso la fine del turno. Per i produttori che classificano i fogli finiti, questa differenza influisce direttamente sulla produzione di prima scelta. La curva dei danni spesso conta più economicamente della velocità della linea di targa.
Il grafico radar mette a confronto l'impilamento manuale e automatizzato in sei dimensioni operative. L'impilamento automatizzato ottiene punteggi più elevati in termini di velocità, uniformità, sicurezza dell'operatore ed efficienza dello spazio a pavimento, poiché la stazione utilizza un ingombro compatto e non necessita di stoccaggio temporaneo attorno all'area di lavoro. L'impilatura manuale rimane più flessibile in quanto una persona può adattarsi a dimensioni irregolari dei fogli senza modificare il programma. La facilità di integrazione è l'unica dimensione in cui il funzionamento manuale appare più semplice, perché non necessita di interfaccia di controllo con la taglierina. La forma complessiva spiega perché la maggior parte delle nuove linee di carta decorativa specificano una stazione automatizzata anche quando la prima quotazione è più alta. Il vero compromesso è la disciplina del cambiamento e la pianificazione del controllo, non la capacità meccanica.
Adatta la stazione all'intervallo di dimensioni reali del foglio e al ciclo di impilamento, non solo alla velocità nominale della linea. Una stazione dimensionata per una lunghezza massima del foglio di 2800 mm funzionerà male se il formato più frequente è 1400 mm e la ricetta cambia ogni due ore. L'elenco di controllo riportato di seguito copre i punti che causano maggiori problemi dopo l'installazione.
Il grafico a barre verticale confronta il numero di operatori richiesti per turno per tre disposizioni. Una stazione manuale occupa tipicamente tre persone, due allo stack e una alternata all'ingresso. Una stazione semiautomatica necessita di due operatori che supervisionano e assistono durante i cambi formato. Una stazione automatizzata funziona con un operatore e in molti impianti quella persona supervisiona anche la taglierina e l'area di scarico. Su tre turni, la differenza tra personale manuale e automatizzato è di sei persone al giorno. Laddove è difficile trovare lavoratori qualificati, è proprio questa carenza di personale a decidere l’investimento.
La maggior parte dei problemi con le stazioni di impilamento automatizzate si manifestano dopo l'installazione, non durante la discussione di vendita. I seguenti errori si verificano ripetutamente sulle linee di carta decorativa e possono essere evitati con specifiche più rigorose.
Un altro problema frequente è l'acquisto di una stazione con il bordo di riferimento errato per il layout del pavimento esistente. Confermare il lato operatore, il lato di scarico e lo spazio di manutenzione prima che venga approvato il disegno finale.
Una stazione di impilamento automatizzata è uno degli investimenti più remunerativi in una linea di carta decorativa poiché elimina i colli di bottiglia più comuni senza modificare la chimica a monte o il profilo di essiccazione. Per gli stabilimenti che valutano le proprie opzioni, iniziare con una piattaforma di impilamento e poi espandersi fino a una linea completa è spesso il percorso a basso rischio. Quello di Yitong capacità di fabbrica copre sia la stazione autonoma che l'intera linea di impregnazione, con un record cumulativo di oltre 1.000 casi di progetto. Una stazione che si adatta alla taglierina, alla gamma di formati del foglio e alla struttura dei turni proteggerà l'output della linea per il quale le macchine a monte hanno già pagato.
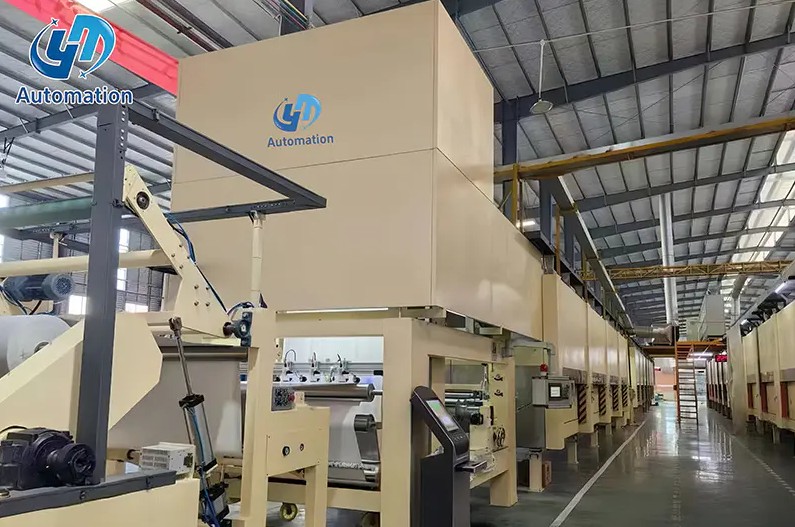
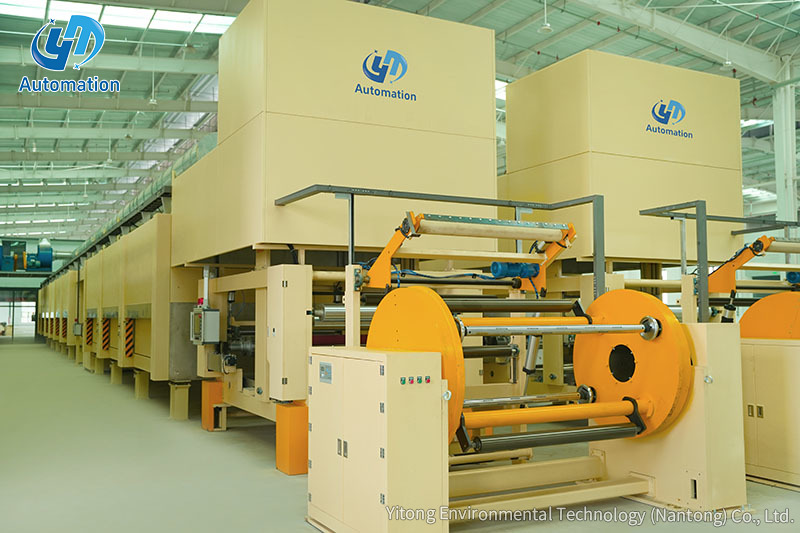 Linea di impregnazione monostadio per la produzione di carta melaminica Questa linea di impregnazione e asciugatura orizzontale copre lo svolgimento tramite impilamento tramite ascensore e offre risparmio energetico tramite un motore a magneti permanenti e recupero di calore. È adatto ai pannelli melaminici ad alta pressione, in particolare alla carta con strato inferiore, con rivestimento uniforme. Visualizza il prodotto →
Contattaci
Prodotti consigliati
Entriamo
Tocco
Yitong Environmental Technology (Nantong) Co., Ltd è un produttore specializzato in apparecchiature di impregnazione.
Contattaci
Phone: +86-19555016088
Email: [email protected]
Add:A sud di Haiyan Road, a ovest di Nanhai Road, zona dimostrativa per lo sviluppo congiunto del fiume Yangtze nella baia di Tongzhou, Jiangsu, Cina